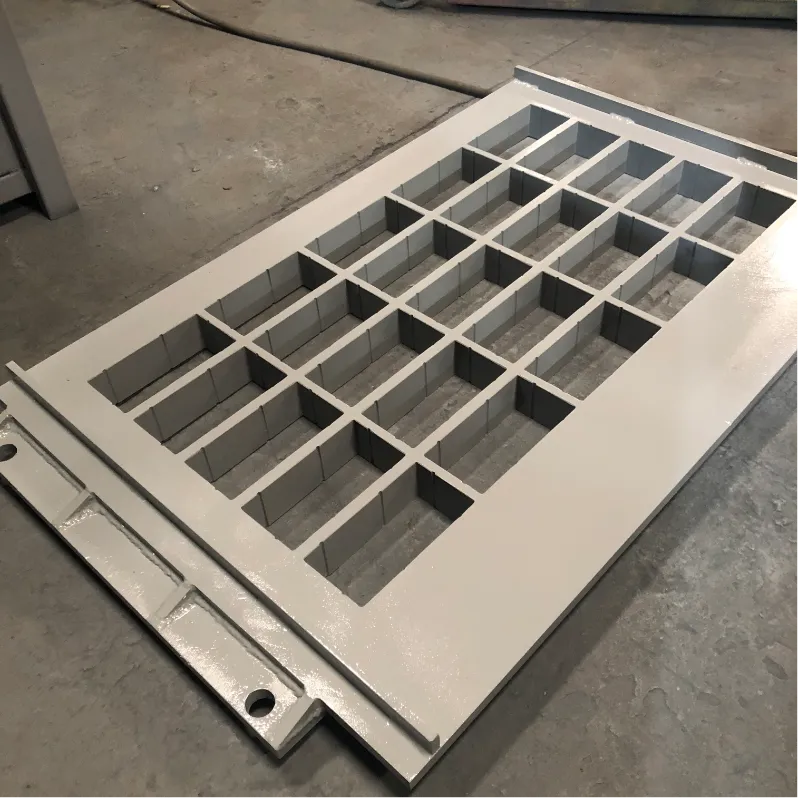
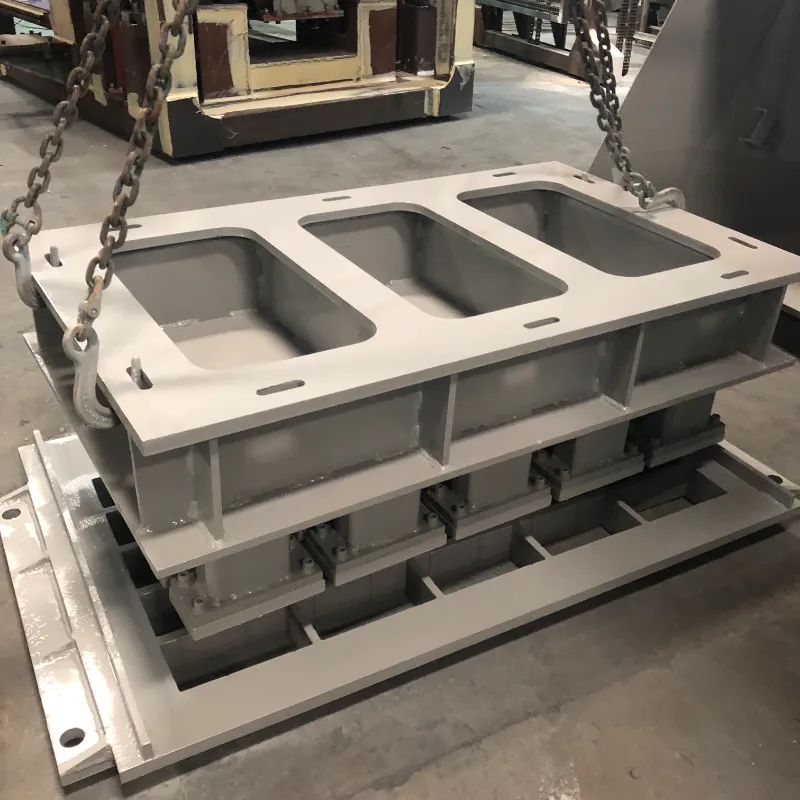
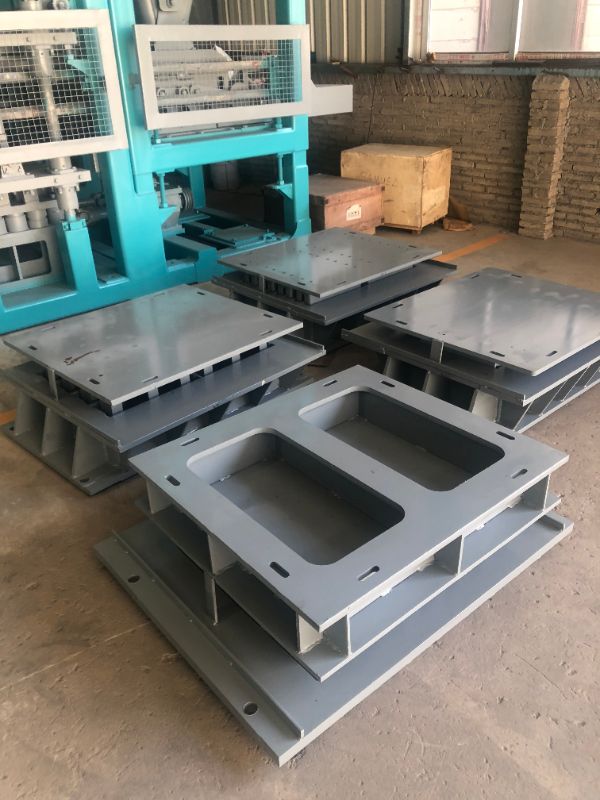
Til betonblokproducenter, er afformningsfasen, hvor produktivitet og produktkvalitet står eller falder. Når betonpinde, revner eller overflader er defekte under udtagning af formen, akkumuleres omkostningerne i nedetid, spild og kasseret produkt hurtigt. At forstå de grundlæggende årsager til disse almindelige problemer - og vide, hvordan de løses - er afgørende for at opretholde en effektiv produktionslinje.
Hos Fujian Unik Mould Technology Co., Ltd. har vi udviklet højtydende betonstøbeforme siden 2010. Med udgangspunkt i vores erfaring med at betjene 28 eksportmarkeder, er her en praktisk fejlfindingsguide til de hyppigste afformningsproblemer.
Sticking er et af de mest almindelige og frustrerende problemer i betonproduktion. Det sænker cyklusserne, beskadiger både skimmelsvampen og produktet og kan bringe en linje til at stoppe.
Sandsynlige årsager:
Utilstrækkelig eller ujævn oliepåføring
Slipmiddel af lav kvalitet, der ikke matcher betontypen
Slid på hulrumsoverfladen skaber friktionspunkter
Ukorrekt udtagningstidspunkt - enten for tidligt eller for sent
Stiv betonblanding med lav bearbejdelighed
Løsninger:
Påfør et tyndt, jævnt lag professionel slipolie på alle hulrumsoverflader
Genpoler formhulrum for at genoprette en glat overfladefinish (UNIK anbefaler Ra 1.6)
Oprethold en ensartet afformningstid, ideelt set 10-15 sekunder efter vibration
Juster din betonblanding for at forbedre flydeevnen og reducere klæbrighed
Lufthuller på overfladen af færdige blokke er mere end et kosmetisk problem - de kan kompromittere den strukturelle integritet.
Sandsynlige årsager:
Utilstrækkelig vibration, der forhindrer indespærret luft i at slippe ud
Alt for tyktflydende betonblanding, der fanger luftbobler
Dårlig foderfordeling, efterlader luftlommer i hulrummet
Brug af oliebaserede slipmidler, der kan fange luft ved formoverfladen
Løsninger:
Genkalibrer vibrationsfrekvensen til det anbefalede 50–60 Hz-område
Forbedre betonens fluiditet ved at justere blandingsdesignet eller tilføje blødgørere
Sørg for jævn og fuldstændig fodring på tværs af alle hulrum
Overvej at bruge vandbaserede slipmidler, som har vist sig at give bedre overfladekvalitet end oliebaserede alternativer
Revnede blokke er et direkte tab af materiale og arbejdskraft.
Sandsynlige årsager:
Blandingen er for tør, hvilket reducerer grønstyrken
Utilstrækkelig hærdetid før udtagning af formen
Ukorrekt vibration – enten for lav eller for høj
Mekanisk belastning fra klæbning under udtagning af formen
Pludselige temperaturændringer efter produktion
Løsninger:
Øg vandindholdet eller tilsæt et blødgøringsmiddel til blandingen
Forlæng hærdetiden til 24-48 timer før udtagning af formen
Juster vibration til den korrekte frekvens for din specifikke blokstørrelse og -form
Sørg for jævn udtagning af formen og korrekt hulrumssmøring for at forhindre fastklæbning
En ru overfladefinish påvirker både æstetik og salgbarhed.
Sandsynlige årsager:
Slidte eller ridsede hulrumsoverflader
Tørrede cementrester tilbage i formen fra tidligere cyklusser
Slipolie af dårlig kvalitet
Overtør betonblanding
Løsninger:
Genpoler hulrumsvægge for at genoprette den glatte overfladefinish
Rens formen umiddelbart efter hvert skift for at forhindre cementopbygning
Brug et passende slipmiddel (undgå at bruge diesel eller andre erstatninger)
Forøg andelen af fint sand eller juster vand-cement-forholdet
Skader på blokkenes kanter og hjørner er ofte et tegn på mekanisk belastning under udtagning af formen.
Sandsynlige årsager:
Slidte eller beskadigede hulrumshjørner
Hård udtagning af formen på grund af klæbrig blanding
Overdreven vibration forårsager skrøbelighed af kanten
Forkert hærdning eller for hurtig tørring
Løsninger:
Reparer eller udskift beskadigede hulrumsindsatser
Påfør slipolie jævnt på alle overflader
Balancer vibrationer for at undgå overkomprimering
Hold hærdningsforholdene stabile og skyggefulde
Mikrotårer og grå misfarvning kan forekomme på blokoverflader, hvilket især påvirker premiumprodukter, hvor udseendet er vigtigt.
Sandsynlige årsager:
Vedhæftning mellem betonen og formoverfladen under afformningen, kendt som "tampershoe adhesion"
Dannelse af "bloom" på blokke lavet med hvid cement
Løsninger:
Optimer timingen for udtagning af formen og påføringen af slipmiddel
For hvide cementprodukter skal du omhyggeligt kontrollere hærdningsbetingelserne og valg af slipmiddel for at forhindre dannelse af blomst
Inkonsekvente blokdimensioner indikerer et problem med formstabilitet eller maskinjustering.
Sandsynlige årsager:
Formrammedeformation fra langvarig vibrationstræthed
Løse bolte eller fejljusterede hulrumsindsatser
Maskinens vibrationsubalance
Ujævn fodring eller uensartet blanding
Løsninger:
Spænd alle bolte med en momentnøgle for at sikre korrekt justering
Kontroller justeringsstifter og udskift alle, der er slidte
Juster vibrationsmotorer for balance
Standardiser fodring og blandingskonsistens

Mange afformningsproblemer kan forhindres gennem korrekt formdesign og materialevalg:
Trækvinkel: En ordentlig tilspidsning af hulrumsvægge er afgørende for ren afformning. Uden det vil blokke holde sig uanset slipmiddelkvaliteten.
Hjørneradius: Skarpe 90-graders hjørner er spændingspunkter, hvor revner starter. UNIK designs inkorporerer 3-5 mm radius hjørner for at reducere kantskader.
Overfladefinish: En poleret hulrumsoverflade (Ra 1,6) reducerer friktionen og forbedrer afformningsydelsen med op til 30 %.
Varmebehandling: Korrekt karburering opnår overfladehårdhed på HRC58-62, samtidig med at kernens sejhed bevares, hvilket reducerer slid, der fører til klæbning.
Stålkvalitet: Anvendelse af materialer af høj kvalitet som 42CrMo eller værktøjsstål sikrer, at formen bevarer sin form og overfladekvalitet gennem 80.000-100.000 cyklusser.
De fleste afformningsproblemer er forudsigelige og forebyggelige. Ved systematisk at identificere årsagen – hvad enten det er i blandingsdesign, vibrationsindstillinger, påføring af slipmiddel eller skimmeltilstand – kan du implementere målrettede løsninger, der reducerer spild og nedetid.
En velholdt form kan holde 80.000-100.000 cyklusser, mens den opretholder perfekt blokoverfladekvalitet og fungerer jævnt på automatiske højhastighedslinjer. Med korrekt fejlfinding og højpræcisionsstøbeteknik kan du holde din produktionslinje kørende effektivt med lavere defektrater og minimal afbrydelse.